 English
 中文简体
 русский
 Français
 Español
 عربى
Si vous avez déjà ouvert un démarreur ou un moteur à induction industriel, vous avez probablement tenu une pile de laminage sans vous en rendre compte. Il ressemble à un bloc d'acier solide et semble en être un, mais il s'agit en réalité de dizaines ou de centaines de fines feuilles pressées si étroitement les unes contre les autres que les joints disparaissent presque.
Nous fabriquons des moteurs et des composants de moteurs depuis 1997, et les piles de laminage apparaissent dans presque toutes les conversations techniques que nous avons avec les ingénieurs et les acheteurs. Les mêmes questions ont tendance à se répéter : pourquoi ne pas usiner un noyau à partir d'une seule pièce d'acier, 0,35 mm bat-il vraiment 0,5 mm et comment choisir entre un empilement collé et un empilement soudé ? Voici ce que nous avons appris en atelier.
Qu’est-ce qu’une pile de stratification exactement ?
Une pile de tôles est un noyau magnétique constitué de nombreuses fines feuilles d’acier électrique. Les feuilles individuelles sont les laminages ; une fois empilés, compressés et verrouillés ensemble, ils forment la pile.
Chaque feuille est poinçonnée, découpée au laser ou découpée finement dans le profil dont le circuit magnétique a besoin : un anneau de stator avec des fentes pour les enroulements, un rotor avec des ouvertures pour fentes et un alésage d'arbre, ou un armature noyau qui portera plus tard un collecteur. Entre les feuilles voisines se trouve une fine couche d'isolation, parfois une couche d'oxyde formée lors du recuit, le plus souvent un revêtement appliqué à cet effet. L'ensemble est ensuite fixé par l'une des nombreuses méthodes que nous aborderons sous peu.
Pourquoi ne pas usiner le noyau en acier massif ?
Parce qu’un champ magnétique changeant entraîne des courants de circulation à travers tout matériau conducteur. Dans un noyau en acier solide, ces courants de Foucault parcourent librement la majeure partie du métal, le chauffant et gaspillant l’énergie qui devrait atteindre l’arbre sous forme de couple. Couper le noyau en fines feuilles isolées interrompt ces boucles et les rétrécit considérablement. Des feuilles plus fines signifient des boucles plus petites et des pertes moindres, jusqu'au point où la manipulation, l'empilage et le coût des matériaux n'ont plus de sens.
C’est la raison pour laquelle une pile de stratification existe. Toute autre décision à ce sujet, de la méthode d'assemblage au type de revêtement en passant par la hauteur des bavures, n'a d'importance que parce qu'elle protège ou compromet ce travail unique.
Épaisseur, qualité d'acier et revêtement : trois choix qui déterminent les performances
Épaisseur
Pour les machines 50 Hz et 60 Hz, 0,5 mm et 0,35 mm sont les choix quotidiens. La perte du noyau augmente à peu près avec le carré de la fréquence, de sorte qu'à mesure que la vitesse augmente, les matériaux plus fins commencent à s'amortir : des nuances de 0,2 mm et 0,1 mm apparaissent dans les conceptions à grande vitesse et alimentées par un inverseur. Un moteur industriel à usage général a rarement besoin d'acier de 0,1 mm ; une broche à grande vitesse le fait souvent.
Nuance d'acier
Les aciers électriques sont spécifiés par une perte de noyau garantie à une densité de flux et une fréquence définies, ainsi que par une épaisseur et une teneur en silicium. Les qualités à faible perte fonctionnent plus froidement mais sont plus dures et plus cassantes, ce qui raccourcit la durée de vie de la matrice d'emboutissage et rend le contrôle des bavures plus difficile. Une qualité qui semble parfaite sur une fiche technique peut créer de réels problèmes de production.
Revêtement isolant
Les revêtements sont regroupés par classe de température et selon leur tolérance au poinçonnage et au soudage. Les revêtements organiques perforent proprement mais brûlent sous une soudure ; les revêtements inorganiques et chargés de céramique survivent à des températures plus élevées mais sont plus résistants aux matrices. Choisissez un revêtement qui combat votre processus d'assemblage et vous passerez des mois à rechercher la porosité des soudures et les courts-circuits entre les feuilles.
Comment une pile de stratification est assemblée
Une fois les feuilles coupées, enduites et empilées en hauteur, elles doivent devenir un corps rigide qui survivra à la manipulation, à l'enroulement, à l'immersion et à des années de vibrations. Cinq méthodes couvrent la plupart de ce qui traverse nos bureaux.
| Méthode | Comment ça marche | Où ça correspond | Que regarder |
|---|---|---|---|
| Verrouillage | Des fossettes ou des languettes en queue d'aronde enfoncées dans chaque feuille se verrouillent dans la feuille située en dessous pendant l'empilage | Noyaux de stator et de rotor à grand volume pour petits et moyens moteurs | Les courts-circuits locaux entre les feuilles augmentent légèrement les pertes dans le noyau ; les matrices nécessitent un entretien régulier |
| Soudage | Quatre à huit soudures laser ou TIG s'étendent le long du diamètre extérieur | Cadres de stator plus grands nécessitant une grande rigidité | La chaleur de soudure endommage le revêtement voisin et peut déformer l'alésage |
| Rivetage ou taquet | Des rivets traversants ou des taquets métalliques maintiennent la pile | Petits cœurs et builds à faible volume | Ajoute du matériau et peut se desserrer après des cycles thermiques répétés |
| Collage adhésif | Les feuilles pré-enduites d'adhésif activé par la chaleur sont empilées et durcies sous pression | Conceptions axées sur l'efficacité, à faible bruit et de faible épaisseur | Coût des matériaux plus élevé et cycle de durcissement étroitement contrôlé |
| Serrage ou boulonnage | Les plaques d'extrémité et les boulons traversants maintiennent la pile en compression | Prototypes, réparations et très gros noyaux | Simple et retravaillable, mais encombrant et moins rigide |
Aucune de ces méthodes n’est correcte dans tous les cas. Les piles liées fonctionnent souvent plus silencieusement et plus froidement car il n'y a pas de court-circuit et aucune chaleur de soudure perturbant le revêtement, mais elles ajoutent un coût de matériau et une étape de durcissement. Le soudage est rapide et robuste pour les empilements plus épais, et constitue généralement la solution pragmatique pour les grands châssis de stator. La géométrie du noyau, le volume annuel et l’objectif de bruit déterminent la décision et non la préférence.
Deux détails méritent attention quelle que soit la méthode. Tout d'abord, la hauteur des bavures : si le poinçonnage laisse un bord relevé qui perce le revêtement, les feuilles se raccourcissent les unes aux autres et la perte grimpe. Deuxièmement, le recuit de détente, qui restaure les propriétés magnétiques après le poinçonnage et renforce également l'isolation en oxyde sur laquelle reposent de nombreux empilements.
Les piles de rotors apportent leurs propres considérations. Les rotors à cage d'écureuil sont généralement moulés sous pression autour du noyau laminé, les rotors à aimant permanent sont assemblés avec des aimants fixés dans les poches de stratification, et les deux doivent ensuite être montés sur un arbre avec la bonne interférence et la bonne quantité d'inclinaison pour garder les crémaillères et les vibrations sous contrôle.
Piles de stratification dans les moteurs que nous construisons
Nous fabriquons nos propres noyaux de stator et de rotor pour les gammes de moteurs AC, DC et sans balais que nous construisons, et nous fournissons également des composants de base aux clients qui assemblent eux-mêmes les machines. Les noyaux du stator sont empilés sous forme soudée ou verrouillée en fonction de la taille et du volume du cadre, enroulés en interne, puis vernis et testés avant assemblage.
Les noyaux d'induit de nos moteurs à courant continu et de nos démarreurs suivent un chemin légèrement différent. La pile est pressée sur l'arbre, les colonnes montantes du collecteur sont brasées, les enroulements sont insérés et le rotor est équilibré avant d'atteindre la ligne. Le brasage est un de ces petits détails qui séparent un démarreur qui dure de celui qui revient : un joint froid apparaît comme un point chaud bien avant d'apparaître comme une panne.
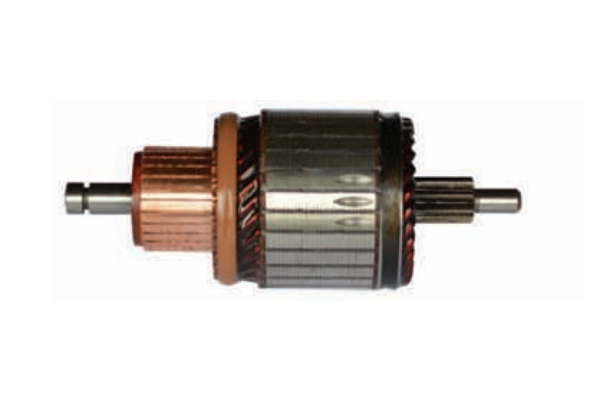 Armatures de moteur OEM/ODM pour composants de démarreur Parcourez les induits de démarreur des séries universelles Bosch et de type Chrysler Valeo, avec les dimensions du modèle, les tensions et les numéros de référence de service pour l'examen de l'approvisionnement et de la conception. Voir le produit →
Parce que nous sommes assis entre l’acier et la machine finie, nous voyons les deux côtés du problème. Un dessin qui semble simple en CAO peut être difficile à empiler si la géométrie de la fente laisse de fines sections qui se déforment sous la pression. Travaillant dans une usine de 70 000 mètres carrés avec plus de 300 personnes dans les domaines de l'ingénierie, de la fabrication et de la qualité, nous préférons le signaler tôt plutôt que de le découvrir au stade de l'outillage. Vous pouvez en savoir plus sur la façon dont nous travaillons sur notre page de l'entreprise .
Que vérifier avant de vous procurer des piles de stratification
Si la pile se retrouve dans un véhicule utilitaire démarreur, moteur d'entraînement d'un camion d'entrepôt ou pompe industrielle générale, les contrôles sont en grande partie les mêmes.
- Nuance d'acier and the guaranteed core loss figure, not just the thickness.
- Type de revêtement et s'il survit à votre processus d'assemblage.
- Facteur d'empilage : quelle partie de la hauteur de l'empilement est réellement en acier.
- Hauteur des bavures et si le fournisseur recuit après le poinçonnage.
- Tolérances de géométrie de fente, de diamètre d'alésage, de diamètre extérieur et de circularité.
- Méthode d'assemblage, inclinaison et rigidité mécanique exigées par votre application.
- Validation des échantillons : mesure de la perte du noyau, vérification de l'ajustement et un court test de fonctionnement avant l'engagement de l'outillage.
Demandez-les par écrit. Les fournisseurs qui peuvent y répondre rapidement ont tendance à être ceux qui contrôlent réellement leur processus plutôt que de trier les bonnes pièces des mauvaises.
Questions courantes, réponses courtes
Une pile collée peut-elle remplacer une pile soudée ?
Souvent oui, en particulier avec de l'acier de faible épaisseur ou lorsque le bruit est une priorité, car la liaison élimine les courts-circuits imbriqués et la chaleur de soudure locale. Mais le collage nécessite un outillage, un cycle de pressage et de durcissement contrôlé et un acier prérevêtu plus coûteux. Pour une pile épaisse dans un volume modeste, le soudage gagne généralement en termes de coût et de simplicité.
Quelle est l’importance de la hauteur de la pile ?
Plus que ce que la plupart des dessins suggèrent. La longueur de la pile fait partie du circuit magnétique, elle affecte donc le flux, le couple et la quantité de chaleur que le noyau doit évacuer. La hauteur doit également être maintenue fermement : une pile lâche vibre, une pile trop compressée se déforme, et les deux se manifestent plus tard sous forme de bruit ou de performances inégales.
Des laminages plus fins signifient-ils toujours une meilleure efficacité ?
Pas automatiquement. Des feuilles plus fines réduisent les pertes par courants de Foucault, mais elles réduisent également le facteur d'empilement, augmentent les coûts de manutention et exigent de meilleures matrices. La bonne épaisseur est celle qui correspond à votre fréquence, à votre cycle d'utilisation et à votre budget, et cet équilibre mérite d'être discuté avec celui qui construit le noyau.
Si vous êtes actuellement en train de prendre une décision concernant une pile de tôles, qu'il s'agisse d'un nouveau profil de stator, d'une jauge plus fine pour une conception à grande vitesse ou d'un passage du soudage au collage, contactez-nous dès que possible. Envoyez le dessin, indiquez-nous le volume et l'environnement de travail, et nous pourrons suggérer une construction de pile adaptée, puis créer des échantillons afin que vous puissiez mesurer la perte de noyau et le bruit avant de vous engager dans l'outillage. C'est généralement moins cher que de réparer une pile après les mille premières pièces.